Türkiye’nin savunma ve havacılık ekosistemi tasarım, geliştirme ve üretimi aynı tesiste yürüten firmaların omurgasında ilerliyor. Türk savunma sektörünün cirosu son yıllarda 12 milyar dolar bandını aştı ve ihracat 7 milyar…
Türkiye’nin savunma ve havacılık ekosistemi tasarım, geliştirme ve üretimi aynı tesiste yürüten firmaların omurgasında ilerliyor. Türk savunma sektörünün cirosu son yıllarda 12 milyar dolar bandını aştı ve ihracat 7 milyar dolar eşiğine taşındı. Yazının ilerleyen başlıkları bu üç ayağın sahada nasıl bir araya geldiğini açıklıyor.
Savunma sanayi, askeri ve güvenlik amaçlı sistemlerin tasarım, üretim ve entegrasyon süreçlerini kapsayan stratejik bir endüstri koludur. Sektör mekanik mühendislik, elektronik tasarım, kompozit imalat ve yazılım geliştirme disiplinlerini tek projede buluşturur. Türkiye’de yerli üretim oranı son on yılda yüzde 25 seviyesinden yüzde 80’in üzerine taşındı.
Söz konusu alanda her ürünün arkasında MIL-STD-810 ve AQAP-2110 gibi standart belgeleri yer alır. Bu belgeler ürünün titreşim, sıcaklık, nem ve şok testlerinden geçtiğini kanıtlar.
ARGE çalışmaları kavram doğrulamadan seri üretim onayına kadar uzanan altı temel aşamadan oluşur. Ön fizibilite, prototip, doğrulama testi, sertifikasyon, pilot üretim ve seri üretim sırasıyla işlenir. TÜBİTAK ve TEYDEB destekleri sayesinde bu sürecin maliyetinin yüzde 60’a varan kısmı geri kazanılır.
Geliştirme aşamasında üretim hattının kabiliyeti hesaba katılmadığında prototip ile seri ürün arasında ciddi performans farkı çıkar. Bu nedenle deneyimli ekipler tasarım gözden geçirmesinde imalatçı mühendisi de masaya alır.
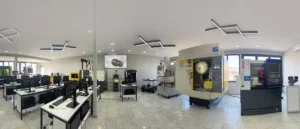
CNC kalıp imalat süreci üç boyutlu modelin makine koduna dökülmesiyle başlar. Plastik enjeksiyon kalıpları için 1.2738 ve 1.2344 sınıfı çelikler tercih edilir. CAM yazılımı talaş kaldırma yolunu mikrometre hassasiyetinde planlar.
İşleme adımı kaba talaş, yarı bitirme ve son bitirme olmak üzere üç vardiyada yürütülür. Yüzey pürüzlülüğü Ra 0,4 mikron seviyesine indirildiğinde kalıp seri üretimde 500 bin baskıyı sorunsuz aşar.
Tolerans bantları hassas üretimde ±0,01 mm seviyesinde tutulur. Bu sınırın altına inmek için makine sıcaklığı sabit tutulur ve takım titreşimi sürekli ölçülür. Bir derecelik ortam sıcaklığı değişimi metalde 12 mikrona kadar boyut kayması yaratır.
Kalıp sonrası işleme erozyonla yapılan ince detaylarla tamamlanır. EDM dalma erozyonu kompleks geometrilerde düz frezelemenin ulaşamadığı köşelere ulaşır.
Savunma projelerinde tasarım ekibi ile üretim ekibi aynı zaman çizelgesinde ilerler. Tasarımcı parçanın imal edilebilirliğini ilk gözden geçirmede sorgular ve gerekli değişiklikleri prototip aşamasında alır. Bu yaklaşım proje takvimini ortalama yüzde 35 kısaltır.
Tasarım hatasını sahada düzeltmek 100 kat pahalıdır. Üretim mühendisinin tasarım masasında bulunması bu maliyet sıçramasını engeller.
Tasarım doğrulaması sonlu elemanlar analizi, mold flow simülasyonu ve tolerans yığım hesabı olmak üzere üç ana adımdan oluşur. Sonlu elemanlar analizi gerilim haritasını çıkarır ve zayıf noktaları görünür hale getirir. Mold flow simülasyonu plastik akışını ve hava sıkışmasını önceden tahmin eder.
Bu üç analiz birlikte yürütüldüğünde ilk prototipin başarı oranı yüzde 90 düzeyine çıkar. Aksi durumda prototip başına ortalama 2,5 deneme yapılır ve takvim haftalarca uzar.
Ostim Organize Sanayi Bölgesi tasarım, kalıp üretimi, plastik enjeksiyon, kompozit imalat ve montajı aynı kilometre karede toplayan ender ekosistemlerden biridir. Rox Group bu bölgede tasarım, gömülü sistem, kalıp üretimi, karbon fiber ve enjeksiyon süreçlerini tek çatı altında yöneterek tedarik zincirini kısaltır.
Entegre çalışan tesislerde nakliye, ara stok ve iletişim kayıpları belirgin biçimde azalır.